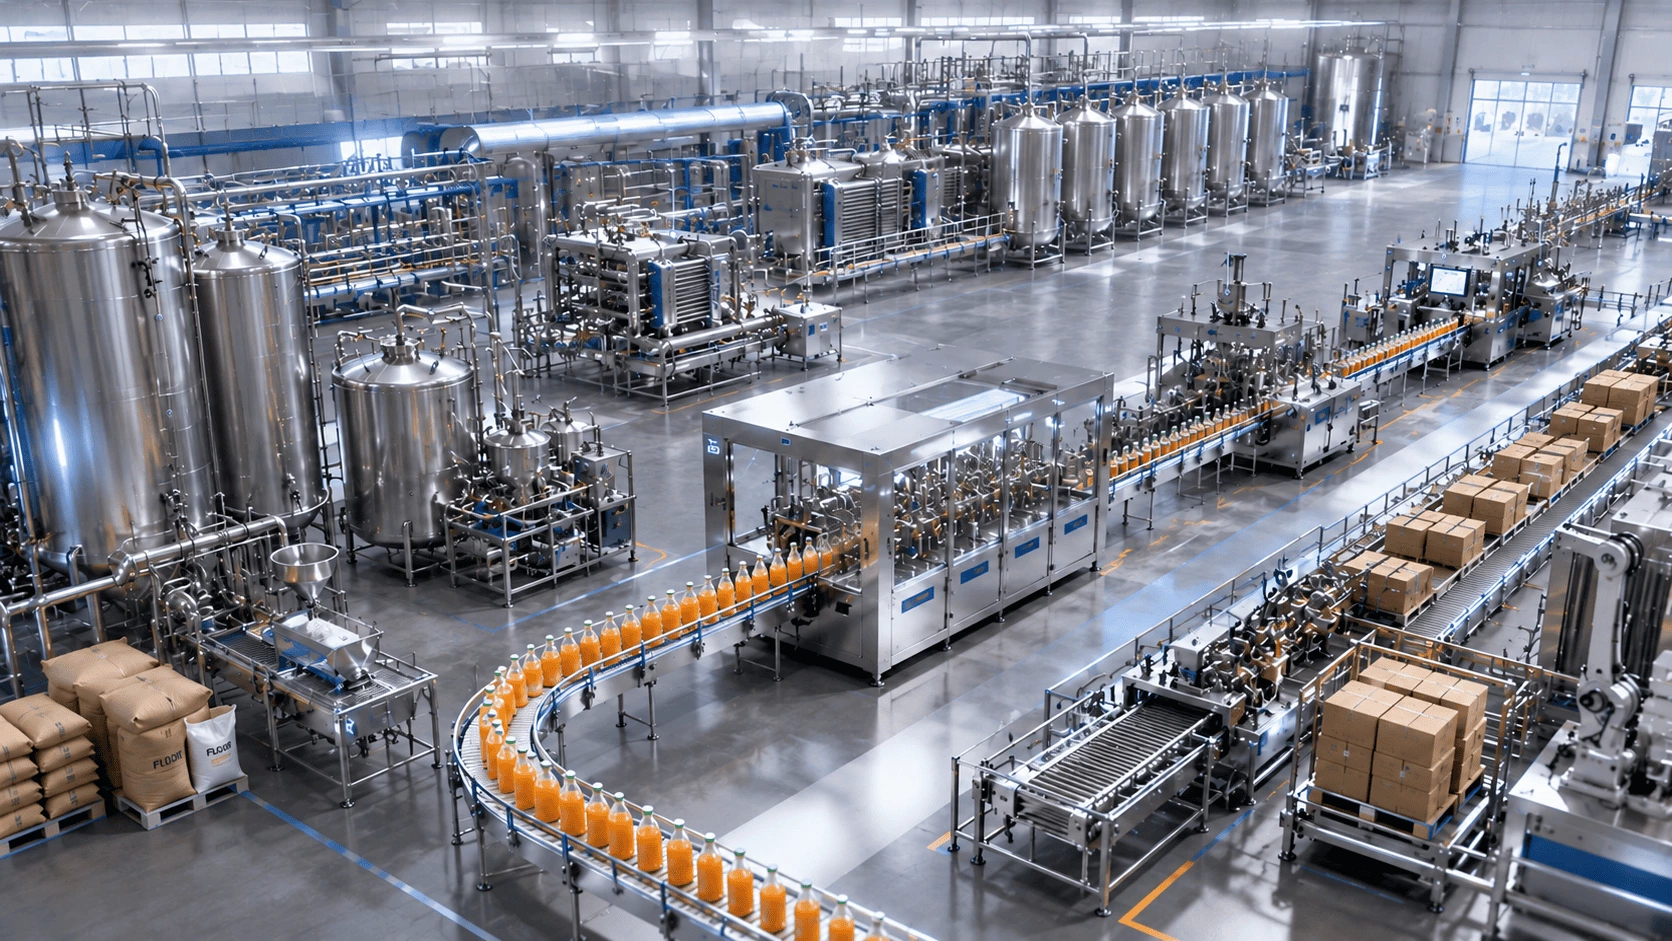
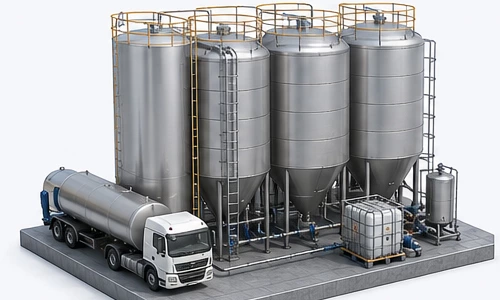
Raw materials such as water, milk, syrup, sugar, edible oils, and food additives are received, stored, and monitored before entering the production process. Accurate level, temperature, and pressure measurement helps ensure inventory control, product freshness, and production continuity.
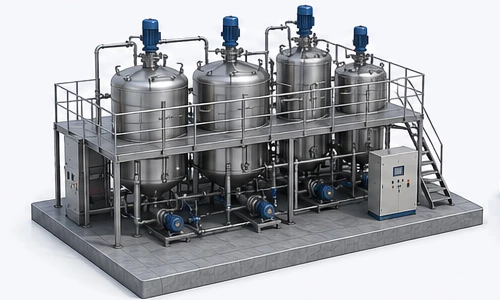
Ingredients are accurately measured, mixed, and dosed according to production recipes. Reliable flow and mass measurement ensures batch consistency, reduces raw material waste, and improves final product quality.
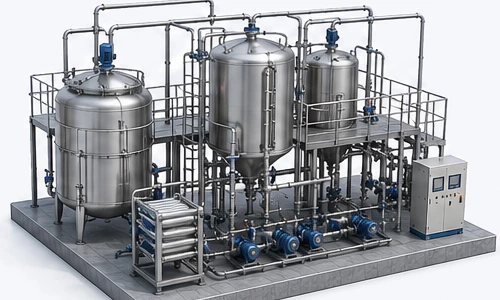
During heating, pasteurization, fermentation, cooking, or other processing stages, continuous monitoring of temperature, pressure, pH, and level ensures stable production conditions and consistent product quality.
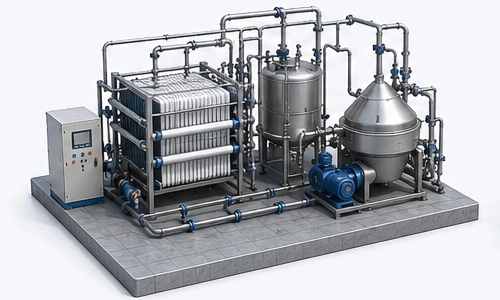
Filtration and separation processes remove impurities, improve product clarity, and maintain product consistency. Accurate process monitoring enhances filtration efficiency while minimizing production losses.
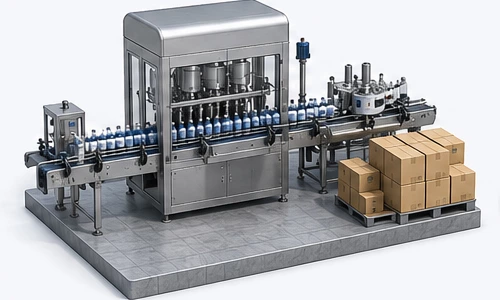
Finished products are accurately filled, packaged, and stored before shipment. Reliable measurement improves filling accuracy, minimizes product waste, and ensures stable packaging line performance.
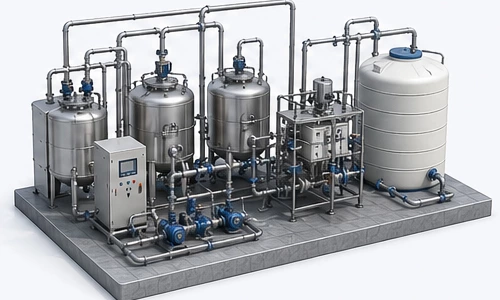
Cleaning-In-Place (CIP) systems and plant utilities maintain hygienic production conditions while optimizing water, steam, and chemical consumption. Continuous monitoring improves cleaning efficiency and reduces operating costs.
We use cookies to collect information about how you use this site. We use this information to make the website work as well as possible and improve our services.